Якісна оцінка чотирьох типів тривимірних друкованих анатомічних моделей великогомілкової кістки (tibial bone) порівняно з комерційно доступними моделями
Сара Малек1 Кассандра Д. Фостер2 Девін Г. Гастон2
Адреса для листування: Sarah Malek, DVM, PhD, кафедра ветеринарних клінічних наук (Department of Veterinary Clinical Sciences), Коледж ветеринарної медицини (College of Veterinary Medicine), Університет Пердью (Purdue University), Lynn Hall, 625 Harrison Street, West Lafayette, IN 47907-2026, Сполучені Штати Америки (електронна пошта: maleks@purdue.edu).
Vet Comp Orthop Traumatol 2020;33:267–273.
Анотація Мета Метою цього дослідження було порівняти технічні та фізичні характеристики чотирьох тривимірних друкованих моделей кісток, що використовуються з навчальною метою, з комерційними моделями.
Дизайн дослідження. Великогомілкову кістку у собак візуалізували за допомогою комп'ютерної томографії та використали для розробки моделі. Моделі великогомілкової кістки (tibial models) друкували з використанням смоли (Resin), полімолочної кислоти (polylactide acid, PLA), акрилонітрилбутадієнстиролу (acrylonitrile butadiene styrene, ABS) та ударостійкого полістиролу (high-impact polystyrene, HIPS). Їх порівнювали з двома комерційними моделями (SAWBONES 2117 та 2108). У моделях просвердлювали отвори в трьох ділянках, після чого розрізали поперечно. Порівнювали суб'єктивну якість моделей, час і вартість виготовлення.
Результати. Час друку становив приблизно 3 години для Resin та 4 години для кожної з моделей PLA, ABS і HIPS. На відміну від Resin і SAWBONES, моделі PLA, HIPS і ABS мали вище тепловиділення як під час свердління, так і під час різання, з помірною деформацією конструкції на поверхнях різу в моделях ABS і PLA. Характеристики реальної кістки під час свердління та різання найкраще відтворювалися в порядку зменшення: Resin, PLA, ABS і HIPS, далі — моделі SAWBONES 2117 і 2108. Витрати на матеріали становили $14,6 (Resin), $0,48 (PLA/ABS), $1,52 (HIPS), $23,50 і $17,50 для SAWBONES 2117 і 2108 за модель відповідно. Resin показав найкращі результати та мав найближчі суб'єктивні тактильні властивості до реальної кістки.
Висновок. Надруковані на 3D-принтері моделі великогомілкової кістки (tibial bone) є економічно вигідною альтернативою комерційно доступним моделям кісток у ветеринарній медицині як навчальні моделі.
Ключові слова
- ► моделі кістки (bone models)
- ► тривимірний друк (three-dimensional printing)
- ► собака (dog)
Вступ
Тривимірні (3D) надруковані анатомічні моделі є цінними допоміжними навчальними засобами, які можуть покращити навчання як студентів ветеринарної медицини, так і студентів-медиків.1–4 Нещодавній огляд використання 3D-друку в медичній літературі показав найвищий рівень застосування в ортопедії, щелепно-лицевій хірургії та нейрохірургії, далі — у стоматології, кардіоваскулярній хірургії та загальній хірургії.4 Інші застосування цієї технології включають анатомічні моделі для передопераційного планування (наприклад, контурування імплантатів) для скорочення тривалості операцій, хірургічні шаблони, індивідуальні імплантати та форми для протезування.4 Ступінь точності, час підготовки, механічні властивості та пов'язані витрати на 3D-надруковані моделі були раніше описані.5 Ці дослідження отримано 5 липня 2019 р., прийнято 9 лютого 2020 р., опубліковано онлайн 13 квітня 2020 р.
1Кафедра ветеринарних клінічних наук, Коледж ветеринарної медицини, Університет Пердью, Вест-Лафайєтт, Індіана, Сполучені Штати Америки
2 Школа інженерних технологій, Університет Пердью, Вест-Лафайєт, Індіана, Сполучені Штати Америки, варіюються залежно від методик і складу, що ускладнює порівняння повідомлених переваг і недоліків.4,5 Комерційні моделі кісток для навчання мають пов'язані витрати, які можуть значно зростати, якщо потрібні моделі, виготовлені на замовлення, оскільки вони, як правило, не мають різноманітності за формою та розміром або можуть бути недоступними. Подібні проблеми існують при використанні трупних кісток, включаючи доступність, витрати на придбання, обробку, зберігання, а також варіабельність зразків.
Доступні методи 3D-друку моделей узагальнено в ►Таблиці 1. Техніка екструзії матеріалу (тобто технологія моделювання методом осадження нитки [FDM]), стереолітографія (SLA), струминне нанесення матеріалу та струминне склеювання порошку — усі вони раніше досліджувалися для створення анатомічних моделей.6–11 З-поміж цих технік SLA та струминне нанесення матеріалу ширше використовувалися для створення моделей для передопераційного планування та освітніх цілей завдяки вищій деталізації та якості отриманих моделей; однак є також повідомлення про те, що техніки FDM дають моделі хорошої якості.2,3,10,12 Було показано, що ці техніки є високовідтворюваними під час створення копій із мінімальним завищенням розмірів лише у більших копіях.13 Немає досліджень, які порівнювали б якість, технічні характеристики та витрати, пов'язані з виготовленням 3D-друкованих моделей великогомілкової кістки у собак як потенційних замінників кадаверних моделей для освітніх цілей. Метою цього дослідження було оцінити можливість виготовлення власних 3D-друкованих моделей великогомілкової кістки у собак із використанням FDM та струминного нанесення матеріалу, а також оцінити суб'єктивну якість отриманих моделей, зручність поводження з ними та пов'язані з цим витрати порівняно з двома наявними на ринку комерційними моделями.
Таблиця 2. Специфікації дизайну для кожної з протестованих моделей
| Модель | Довжина (мм) |
Матеріал | Медулярна порожнина |
Модель принтера |
|---|---|---|---|---|
| A | 210 | Піна з кортикальною оболонкою |
Порожниста | Н/Д |
| B | 224 | Тверда піна | 100% заповнення | Н/Д |
| C | 210 | HIPS | 15% заповнення | Lulzbot TAZ 5c |
| D | 210 | ABS | 15% заповнення | Lulzbot TAZ 5c |
| E | 210 | PLA | 15% заповнення | Lulzbot TAZ 5c |
| F | 210 | Resina | 100% заповненняb | Stratasys Eden 350Vd |
Примітка: Моделі A (SAWBONES 2117) і B (SAWBONES 2108) були комерційно доступними моделями кісток. До тривимірних друкованих моделей належали ABS, HIPS, PLA та Resin.
Матеріали та методи
Дві комерційно доступні інтактні моделі правої великогомілкової кістки у собак були протестовані (SAWBONES 2117 та 2108; SAWBONES, Вашингтон, Сполучені Штати) (►Таблиця 2). Вибір цих моделей ґрунтувався на попередньому досвіді використання їх як анатомічних
Таблиця 1. Перелік процесів тривимірного друку, наявних на ринку на цей час.
| Процес 3D-друку | Механізм | Технології | Використовується у виготовленні анатомічних моделейa |
|---|---|---|---|
| Екструзія матеріалу | Термопластичний матеріал вибірково екструдований з нагрітих сопел принтера на платформу | Моделювання методом пошарового наплавлення (FDM), також відоме як виготовлення методом наплавлення нитки (FFF) | Так1,3,12 |
| Полімеризація у ванні | Фотополімерна смола у ванні вибірково затверджується джерелом світла | Стереолітографія (SLA) Пряма обробка світлом (DLP) |
Так2,12 |
| Плавлення порошкового шару | Термопластичний порошок сплавляється джерелом теплової енергії | Вибіркове лазерне спікання (SLS) | – |
| Струминне нанесення матеріалу (струминний друк) | Краплі фотополімерної смоли або воску осаджуються зі струминних головок принтера та затверджуються світлом, що формується з розчинним допоміжним матеріалом | Струминне нанесення матеріалу (MJ) Нанесення за потребою (DOD) |
Так10,11 |
| Струминне нанесення сполучного | Рідкий сполучний агент вибірково зв'язує ділянки порошкового шару | Технології на основі використовуваного порошку (наприклад, пісок, метал, полімер) | Так10 |
| Плавлення порошкового шару | Термічне сплавлення металевого порошку | Пряме лазерне спікання металів (DMLS) Вибіркове лазерне плавлення (SLM) Електронно-променеве плавлення (EBM) |
– |
| Ламінування листових об'єктів | Зв'язування листів матеріалу, які розрізаються лазером або лезом за формою | Виготовлення ламінованих об'єктів (LOM) Вибіркове осадження ламінуванням (SDL) Ультразвукове адитивне виробництво (UAM) |
– |
Примітка: Таблиця містить базовий механізм, за допомогою якого ці процеси друку створюють об'єкти, та технології принтерів, що використовують ці процеси
Заповнення моделей PLA, ABS і HIPS було з того самого матеріалу. Модель F складалася зі смоли з іншим стандартним допоміжним матеріалом. a
VerowhitePlus, штаб-квартира Stratasys, Міннесота, Сполучені Штати. Допоміжний матеріал (RGD705, штаб-квартира Stratasys, Міннесота, Сполучені Штати.
c Lulzbot Taz, Aleph Objects, Inc., Колорадо, Сполучені Штати.
d Stratasys Eden 350V, Object Inc., Колорадо, Сполучені Штати.
a Заявлене використання кожного процесу у створенні анатомічних моделей ґрунтувалося на огляді наявної на цей час літератури.
моделі для базових ортопедичних хірургічних вправ у нашій установці. Права великогомілкова та малогомілкова кістки дорослого собаки середнього розміру, евтаназованого з причин, не пов'язаних із цим проєктом, були візуалізовані за допомогою комп'ютерного томографа (GE lightspeed, VCT, 64 slice, GE, Milwaukee, Wisconsin, United States). Файл DICOM було імпортовано в програмне забезпечення Slicer3D14 (v.4110–2018–10–25r27523, https://www.slicer.org/), і поріг сегментації було відкориговано на основі вимірювань товщини кортикального шару кістки на комп'ютерно-томографічних зображеннях, щоб зберегти природну кістковомозкову порожнину у відтвореній моделі. Малогомілкову кістку було видалено, а модель імпортовано в Autodesk Fusion (Autodesk Fusion 360; 2.0.3803, 2017 Autodesk, Inc., https:// www.autodesk.com) для масштабування та видалення залишкових сегментів малогомілкової кістки. Перед експортом STL-файлу для друку модель було зменшено до 250 мм завдовжки, що відповідало довжині моделі SAWBONES 2117, яка ближче відповідала нормальній анатомії великогомілкової кістки (тобто наявності кістковомозкової порожнини). Зменшення масштабу також було необхідним, оскільки розмір платформи FDM-принтера не дозволяв надрукувати модель у її початкових розмірах у горизонтальній орієнтації. Моделі були надруковані в дублікатах для кожного з чотирьох матеріалів, що тестувалися, з використанням двох різних 3D-принтерів, доступних у нашій установці (►Таблиця 2). Дублювання виробництва мало на меті забезпечити відтворюваність виготовлення моделі для кожного матеріалу. Дублікати трьох моделей були надруковані на FDM-принтері з використанням полімолочної кислоти (PLA), акрилонітрилбутадієнстиролу (ABS) та ударостійкого полістиролу (HIPS). Ці моделі були надруковані з 15% заповненням (тобто кількістю матеріалу всередині порожнистих частин надрукованого об'єкта), товщиною оболонки два мм, середньою роздільною здатністю, типом адгезії платформи «brim» та додатковим допоміжним матеріалом як каркасом під моделлю для підтримки під час процесу друку. Оскільки ABS плавиться за високої температури (215–260°C),15 він має вищий ризик температурно-зумовлених дефектів, що призводить до грубішої обробки поверхні. Щоб оцінити можливість підвищення гладкості поверхні цієї моделі, було надруковано додаткову модель для тестування ацетонової ванни з метою полірування поверхні деталі за допомогою раніше описаної методики.16 Цей експеримент проводили окремо на одній ABS-моделі перед шліфуванням зовнішньої поверхні для видалення будь-яких нерівних країв, і на іншій моделі після того, як грубу поверхню було вручну згладжено наждачним папером, залишивши третю модель кістки для експериментів із різання та свердління. Кожну ABS-модель розміщували на підвищеній платформі (для збільшення площі контакту з парами ацетону) у скляній ємності, вистеленій паперовими рушниками, просоченими чистим ацетоном, і перевіряли з інтервалом у 5 хвилин, доки всі поверхні не набували видимого полірованого вигляду. Дублікати моделі зі смоли були надруковані на PolyJet-принтері з використанням фотополімеру, що отверджується ультрафіолетом,17 зі стандартним допоміжним матеріалом (RGD705), що забезпечувало 100% заповнення порожнистої кістковомозкової порожнини з можливістю видалення водорозчинного допоміжного матеріалу після друку (►Таблиця 2). Було задокументовано витрати, пов'язані з матеріалами, час, необхідний для друку, принтери, використані для виготовлення моделей, та комерційні моделі кісток.
Моделі суб'єктивно порівнювали з комерційними моделями та кісткою трупа за зовнішніми ознаками. Ці ознаки, оцінені двома спостерігачами (SM, CDF), включали анатомічну точність моделей порівняно з оригінальною кісткою, а також узгодженість між дублікатами кожної моделі, візуальну та пальпаторну гладкість поверхні й дефекти. Для суб'єктивної оцінки властивостей матеріалу кожну модель закріплювали в настільних лещатах і піддавали свердлінню та різанню з використанням відповідно медичного акумуляторного дриля та пилки. Кожну модель свердлили в медіолатеральному напрямку в трьох ділянках від проксимального діафіза до середнього діафіза. На всіх моделях використовували свердло діаметром 2,5 мм, визнане відповідним діаметру кістки. Отвори розташовували з інтервалом 30 мм між двома проксимальними отворами1,2 та 40 мм між двома дистальними2,3 для оцінки стійкості моделі до тріщин і переломів під час процедури. Далі між другим і третім отворами виконували поперечний розріз на всю товщину за допомогою осцилюючого леза сагітальної пилки (ширина 20 мм, довжина 5 см, товщина розрізу 0,6 мм, DePuy Synthes). Сертифікований фахівець із дрібних тварин (SM) з великим досвідом поводження, свердління та різання кісток у собак на живих і трупних зразках виконував усі свердління та розрізи, використовуючи те саме свердло та лезо пилки без будь-якого зрошення. Між тестами витримували достатній час для охолодження будь-якого залишкового тепла, що утворилося на свердлі або лезі пилки. Властивості поводження кожної моделі реєстрували на основі суб'єктивних спостережень дослідника (SM). Спостереження включали опис текстури та опору моделей до процедур свердління й пиляння, зокрема відчуття проникнення через цис- і транс-кортекси з відчутним провалом через медулярну порожнину, та опис утвореного детриту. Моделі оцінювали на наявність будь-якої деформації, тріщин або переломів під час цих процедур та будь-яких унікальних фізичних властивостей, що виявлялися. Суб'єктивне тепловиділення на просвердлених і розрізаних поверхнях оцінювали шляхом негайної цифрової пальпації отвору в цис-кортексі після свердління та на поверхні розрізу після завершення різання дослідником, який виконував процедури.
Результати
Усі надруковані моделі та комерційні моделі мали всі анатомічні деталі оригінальної кістки без виявлених дефектів (►Fig. 1). Однак моделі з ABS та PLA мали грубі поверхневі нашарування, які були більш вираженими в моделі з ABS і найпомітніше в діафізарній ділянці (diaphyseal region). Ця шорсткість поверхні була менш очевидною в моделях з HIPS і відсутня в моделях із смоли (Resin). Для моделей з ABS ацетонова ванна (загалом 45 хвилин) не покращила нерівність поверхні моделі, коли шліфування поверхні не виконувалося. Шліфування перед ванною давало блискучішу поверхню; однак воно не покращувало гладкість поверхні. Моделі з смоли (Resin) та SAWBONES найбільше наближалися до гладкості поверхні трупної кістки (cadaveric bone). Вартість матеріалу та принтерів для кожної надрукованої моделі, час друку та вага кожної моделі наведені в ►Table 3. Трупна кістка (cadaveric bone) не використовувалася для порівняння її ваги з моделями, оскільки друки були виконані в меншому масштабі та не мали малогомілкової кістки (fibula). Комерційні моделі були дорожчими за вартість надрукованих моделей. Модель із смоли (Resin) була дорожчою ($14), ніж інші надруковані моделі, причому моделі з PLA та ABS були найдешевшими. Час друку для кожної з PLA,
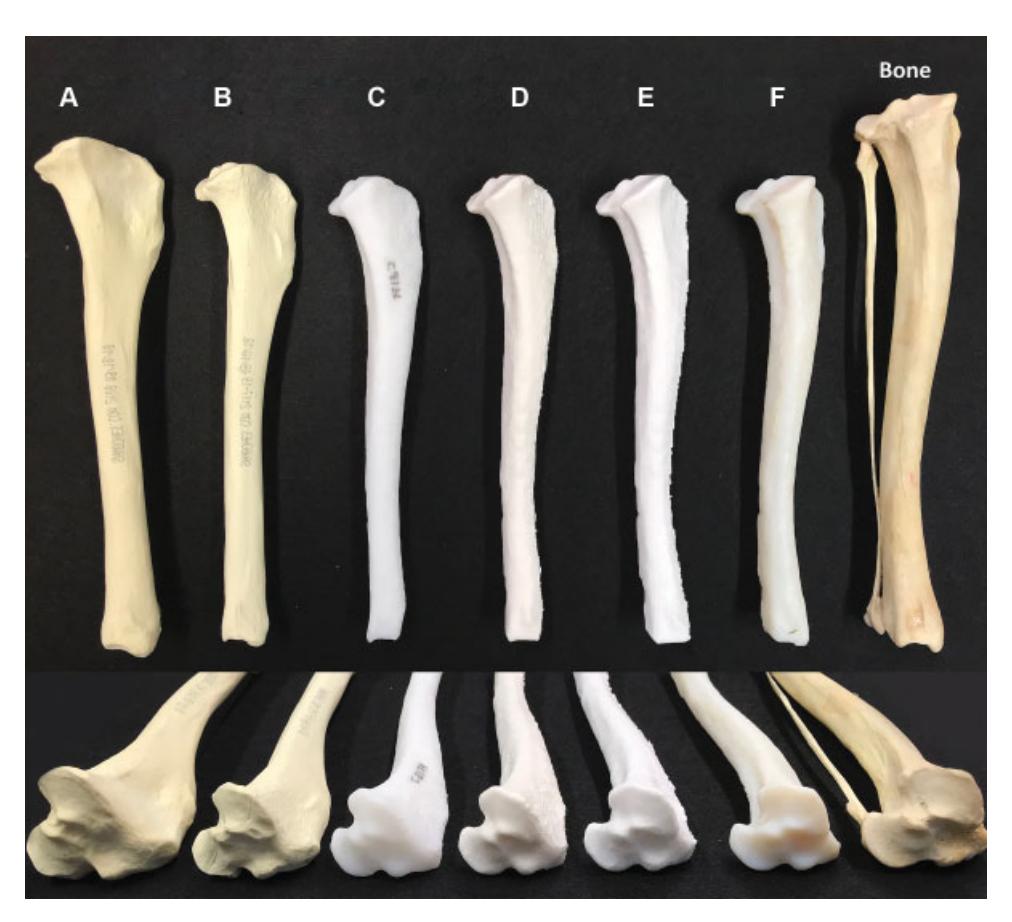
Рис. 1 Досліджувані моделі кістки та оригінальна великогомілкова кістка. Зліва направо на обох зображеннях: SAWBONES 2108 (A), SAWBONES 2117 (B), HIPS (C), ABS (D), PLA (E), смола (F), трупна кістка, використана для розробки 3D-моделі (кістка). Нижнє зображення — вигляд проксимального кінця моделей та оригінальної кістки. ABS — акрилонітрилбутадієнстирол; HIPS — удароміцний полістирол; PLA — полімолочна кислота.
Таблиця 3. Зведені дані щодо ваги моделі великогомілкової кістки, пов'язаних витрат і часу друку
| Модель | Матеріал | Вага (г) | Вартість за модель (USD$) |
Вартість принтера (USD$) |
Час друку за модель (год) |
Час друку для обох моделей (год) |
|---|---|---|---|---|---|---|
| A | Піна з кортикальною оболонкою |
36 | $23.50 + доставкаa | – | Н/Д | Н/Д |
| B | Тверда піна | 23 | $17.50 + доставкаa | – | Н/Д | Н/Д |
| C | HIPS | 23 | $1.52 | $2,200 | 4 | 8 |
| D | ABS | 28 | $0.48 | $2,200 | 4 | 8 |
| E | PLA | 32 | $0.48 | $2,200 | 4 | 8 |
| F | Смола | 69 | $14.6 | $85,000 | 3 | 3 |
Скорочення: ABS, акрилонітрил-бутадієн-стирол; HIPS, удароміцний полістирол; PLA, полімолочна кислота.
Примітка: моделі A і B були (SAWBONES 2117 і 2108 відповідно).
Моделі ABS та HIPS були однаковими та на 1 годину довшими порівняно з моделлю Resin. Основна різниця в часі друку полягала в можливості надрукувати обидві моделі Resin за один сеанс друку, що скоротило загальний час друку більш ніж удвічі порівняно з іншими моделями. З FDM-принтером можна було друкувати лише одну модель за раз через обмеження розміру платформи друку.
Усі моделі були просвердлені та згодом розрізані (►Рис. 2). Опір кортикальних шарів моделей суб'єктивно був найближчим до кістки для Resin, далі — PLA, ABS і HIPS. Однак у моделях PLA, ABS і HIPS перехід у медулярну порожнину (medullary cavity) під час свердління та розрізання не був відчутним через опір, створюваний 15% заповненням. Підтримувальний матеріал у медулярній порожнині моделі Resin не створював відчутного опору під час свердління. SAWBONES 2107 забезпечував очевидний перехід між кортикальними шарами; однак його кортикальна оболонка була значно м'якшою порівняно з усіма протестованими надрукованими моделями і не відповідала жорсткості кортикальної кістки. SAWBONES 2108 мав властивості, подібні до моделі 2107, але не мав переходу в медулярну порожнину через свою суцільну структуру. Загальна вартість доставки чотирьох комерційних моделей (по 2 кожного типу) в одній упаковці становила $15.
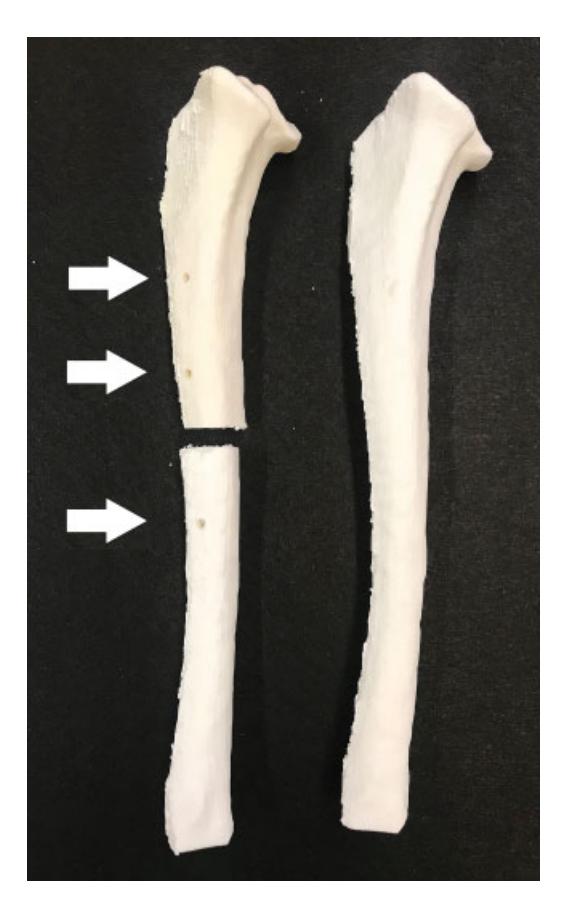
Рис. 2 До та після свердління й розрізання моделі PLA. Отвори (позначені білими стрілками) просвердлювали в медіолатеральному напрямку послідовно від проксимального до дистального. Кістку розрізали поперечно між другим і третім отворами. Ліворуч: після свердління та розрізання, праворуч: інтактна модель PLA. PLA, полімолочна кислота.
дизайн. Характер опору для полотна пилки був суб'єктивно подібним до опору, який відчувався під час свердління, для всіх моделей. Уламки від свердління та розпилювання моделей із 3D-друкованих моделей були подібними. Моделі SAW-BONES утворювали дрібні пилоподібні уламки. Залишкові уламки на свердлі були мінімальними як для моделей SAWBONES, так і для моделей ABS. Моделі HIPS і PLA мали дещо більше уламків, які легко очищалися з канавок. Модель Resin залишала більше уламків на канавках (переважно матеріал підтримки), що було подібним до того, що спостерігається під час свердління справжньої кістки, але легко видалялося.
Спостерігалася видима незначна деформація внаслідок термічно індукованого розшарування та плавлення в ділянці просвердленого отвору на моделях PLA та ABS. Ця деформація була менш помітною на моделі HIPS і відсутньою на моделях Resin та SAWBONES. Моделі ABS та PLA видавали тріскотливі звуки під час процесів свердління та різання; однак жодна з моделей не продемонструвала видимого перелому чи тріщин. Деформація на поверхнях розрізу була більш вираженою у PLA порівняно з моделями ABS та HIPS (►Fig. 3). Свердління та різання моделі ABS супроводжувалося утворенням шкідливого запаху (тобто «горілого пластику»). Відчутне тепло, комфортне на дотик, відзначалося на розрізаних і просвердлених поверхнях моделей PLA, ABS та HIPS, але було мінімальним у моделі Resin і відсутнім у моделях SAWBONES.
Обговорення
Результати цього дослідження показали, що чотири власноруч надруковані 3D-моделі мали добру якість і були економічно ефективними порівняно з протестованими комерційними моделями. Однак ця економічна ефективність є справедливою лише за умови, що вартість початкової закупівлі та обслуговування принтера й витрати праці не беруться до уваги. Принтери для моделювання методом осадження нитки (filament deposition modelling) з часом стали доступнішими; однак вартість принтерів вищої якості (наприклад, зі струминним нанесенням матеріалу (material jetting)) залишається високою і може бути обмежувальним чинником. Власноруч надруковані моделі могли б бути життєздатною альтернативою комерційним моделям, якщо цілями є індивідуальні моделі, швидкий обіг і багаторазове використання більшої кількості моделей. Характеристики моделей, виготовлених у цьому дослідженні, були суб'єктивно відтворюваними для кожного матеріалу, і це було об'єктивно підтверджено в попередніх дослідженнях із використанням подібних методик.8,13 Суб'єктивна якість поверхні моделей із смоли (Resin) та SAWBONES була найкращою, далі — HIPS, PLA та ABS останнім. Модель з ABS все ще мала лише незначні покращення поверхні, незважаючи на шліфування та ацетонову ванну, порівняно з моделями з PLA та HIPS.
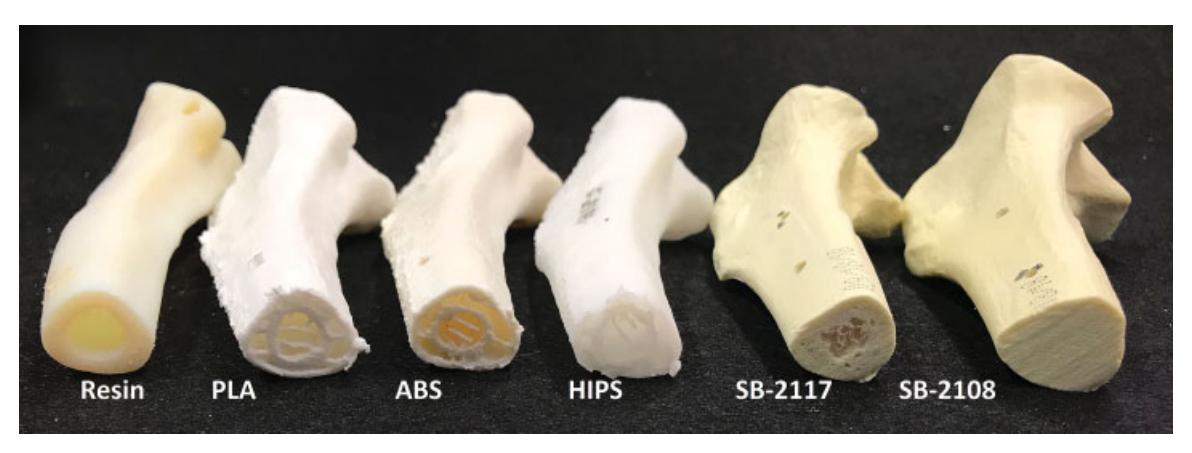
Рис. 3 Вигляд поверхонь зрізів сегментів моделі проксимальної великогомілкової кістки. Зліва направо: Resin, PLA, ABS, HIPS, SAWBONES 2117 (A), SAWBONES 2108. Підтримувальний матеріал у медулярній порожнині моделі Resin видалено, тоді як внутрішнє заповнення (infill) FDM-друків подано як безперервність матеріалу моделей. ABS — акрилонітрилбутадієнстирол; FDM — моделювання методом осадження нитки (filament deposition modelling); HIPS — удароміцний полістирол; PLA — полімолочна кислота (polylactide acid).
Моделі з полілактидної кислоти було легше друкувати порівняно з ABS через нижчу температуру плавлення (170–200°C)18, що зумовлювало меншу шорсткість поверхні, але вони все ще не були такими гладкими, як модель з HIPS. Як біорозкладний матеріал, PLA не піддається хімічному обробленню ваннами через його розчинність у воді; отже, подальше згладжування поверхонь було б обмежене ручним шліфуванням. Значущість цих нерівностей поверхні варіює залежно від передбачуваного застосування моделі.
Наявність порожнистої медулярної порожнини в моделях довгих кісток та кісткоподібна резистентність кортикальних шарів є ключовими характеристиками моделі, що імітує зразок довгої кістки. Модель Resin суб'єктивно найкраще нагадувала зразок кістки за цими параметрами. Підтримувальний матеріал у медулярній порожнині моделі Resin не видаляли перед свердлінням і тестуванням; однак його наявність не створювала відчутного опору для свердла чи пилки. Цікаво, що прилипання цього підтримувального матеріалу до свердла імітувало детрит, подібний до того, що спостерігається при свердлінні кістки. Модель SAWBONES 2107 також імітувала медулярну порожнину; однак кортикальна оболонка моделі була дуже м'якою. Моделі PLA, ABS та HIPS було важче свердлити, ніж моделі SAWBONES, але все ще менш тверді, ніж Resin, і вони не мали плавного переходу через медулярну порожнину через їхнє заповнення. Заповнення 15% у моделях PLA, ABS та HIPS ґрунтувалося на досвіді нашої лабораторії щодо скорочення часу та витрат на виробництво при створенні механічно міцних моделей для рутинних цілей швидкого прототипування. Типове налаштування більшості програмних пресетів виробників становить від 10 до 25% для базової надрукованої деталі, яка не зазнає значних навантажень. Вплив відсотка заповнення моделей ABS раніше досліджувався щодо міцності на розрив, ударної стійкості та ефективного часу друку.19 Хоча механічні властивості моделей у тому дослідженні покращувалися зі збільшенням відсотка заповнення, спостерігалося компенсаторне збільшення часу друку. Тому, виходячи з того дослідження, заповнення від 50 до 98% не рекомендувалося, оскільки 100% заповнення надмірно збільшувало б час друку.19 З іншого боку, механічні властивості FDM-друків залежать від багатьох змінних, включаючи принтер, температуру екструзії філаменту та властивості матеріалу, а також орієнтацію філаменту під час процесу друку.19–21 Майбутні дослідження необхідні для вивчення впливу цих змінних, пов'язаних із відсотком заповнення, з метою оптимізації механічних властивостей друків залежно від призначення моделі. Існують комерційно доступні композитні моделі кісток, які забезпечують властивості, порівнянні з кісткою, і використовуються як сурогатні моделі довгих кісток у експериментальних дослідженнях.22 Однак витрати, пов'язані з такими моделями, можуть бути обмежувальним фактором для їхньої доступності як навчальних інструментів. Загалом порівняння витрат на основі симуляції різних технік, включаючи струминне нанесення матеріалу, фотополімеризацію у ванні та FDM, було проведено в попередньому дослідженні.23 Те дослідження, разом з іншим, зосередженим на техніках FDM та струминного зв'язування, також виявило, що метод FDM є найбільш економічно ефективним підходом, а фотополімеризація у ванні, струминне нанесення матеріалу та струминне зв'язування здатні виробляти моделі вищої якості.10,23 Ще однією перевагою таких технік, як фотополімеризація у ванні та струминне нанесення матеріалу, над технікою FDM є здатність виробляти більшу кількість моделей за сесію друку без значного збільшення часу друку або витрат.23 Це також було продемонстровано в цьому дослідженні, де час друку двох смоляних моделей становив менше половини від FDM-друків.
Неприємний запах, що утворюється під час свердління та різання моделі з ABS, також присутній під час друку моделі внаслідок нагрівання матеріалу, але не тоді, коли модель обробляють за кімнатної температури. Під час теплогенерувальних дій, таких як свердління та різання 3D-друкованої моделі, дрібні частинки матеріалу можуть перетворюватися на аерозоль, або тепло, що виділяється під час свердління чи різання, може спричиняти випаровування компонентів. Питання безпеки щодо шкідливого вмісту моделей, виготовлених з матеріалів ABS, PLA та смоли (Resin), досліджувалися раніше.12 Freiser та колеги вимірювали леткі органічні сполуки, які вважалися шкідливими під час свердління друкованих моделей, і виявили, що всі вони були нижчими за рекомендовані межі впливу.12 Однак те дослідження включало лише відомі забруднювачі, і, залежно від виробника цих матеріалів, склад і вміст матеріалів для друку можуть варіювати. Тому, незважаючи на припущену безпечність цих моделей під час друку, свердління та різання, моніторинг і тестування безпеки цих матеріалів залежно від використовуваного матеріалу можуть бути доцільними згідно з інституційними стандартами.
Серед обмежень цього дослідження — відсутність об'єктивного вимірювання для оцінювання механічних властивостей моделей кістки. Однак мета цього дослідження не передбачала створення біомеханічно точної заміни кістки великогомілкової (tibia bone), а радше анатомічної моделі, яка б підходила для простих технік свердління та розпилювання, як це використовується в лабораторних заняттях із запровадження базових ортопедичних навичок. Сліпе оцінювання дослідниками матеріалу моделей та створення додаткових повторів моделей для тестування разом із використанням нового свердла та полотна пилки для кожної моделі могли зменшити будь-яке потенційне упередження; однак вони не змінили б суб'єктивності цих оцінювань. Пальпацію тепла на розрізаних або просвердлених поверхнях у цьому дослідженні оцінювали переважно для документування безпеки поводження для операторів, які використовують ці моделі. Теплоутворення на розрізаних або просвердлених поверхнях кістки можна виміряти об'єктивно за допомогою термопар24,25; однак у цьому дослідженні цього не виконували, оскільки утворюване тепло не було відчутно дискомфортним. Майбутні дослідження також можуть дослідити використання спостерігачів зі сліпим оцінюванням різних рівнів навичок для оцінювання зворотного зв'язку щодо якості та властивостей поводження різних моделей порівняно з реальною кісткою. Кожну модель залежно від типу матеріалу також можна оцінити щодо механічних властивостей порівняно з реальною кісткою, щоб оцінити придатність кожної моделі для навчання передхірургічного планування та відпрацювання базових ортопедичних хірургічних навичок. Приклади таких механічних властивостей, що потребують оцінювання, включають тестування опору крутному моменту під час свердління, тестування на розтяг, легкість застосування хірургічного імплантату до моделей (наприклад, розміщення гвинта/штифта, контурування пластини) або здатність витримувати різні техніки остеотомії (наприклад, радіальні проти сагітальних полотен пилки). На завершення, оцінювані власновиготовлені 3D-моделі кістки мали порівнювані поверхневі анатомічні особливості з нормальною кісткою та коштували менше матеріалів порівняно з тестованими комерційними моделями. Виходячи з призначення анатомічних моделей, переваги та недоліки кожної моделі можуть бути взяті до уваги для вибору матеріалу та принтера.
Внесок авторів
SarahMalek і Davin H. Huston зробили внесок у задум дослідження та дизайн дослідження. Усі автори зробили внесок у створення моделі, тестування моделі та інтерпретацію даних. Sarah Malek зробила внесок у фінансування проєкту. Усі автори зробили внесок у збір і систематизацію даних, тоді як Sarah Malek і Davin H. Huston зробили внесок в адміністративну підтримку. Усі автори зробили внесок у підготовку та затвердження рукопису.
Фінансування
Дослідження було проведено за рахунок наукових коштів факультету Сари Малек.
Конфлікт інтересів: не заявлено.
Подяка
Автори висловлюють подяку доктору Марку К. Роша (Dr Mark C. Rochat) за рецензування рукопису.
Посилання
- 1 Sunol A, Aige V, Morales C, Lopez-Beltran M, Feliu-Pascual AL, Puig J. Використання тривимірних друкованих моделей у ветеринарній медичній освіті: вплив на навчання ідентифікації переломів хребців у собак. J Vet Med Educ 2018;46(04):1–10
- 2 Wu AM, Wang K, Wang JS, et al. Додавання 3D-друкованих моделей для покращення викладання та вивчення просторової анатомії кісток і переломів для студентів: рандомізоване контрольоване дослідження. Ann Transl Med 2018;6(20):403
- 3 Smith CF, Tollemache N, Covill D, Johnston M. Заберіть частини тіла! Дослідження використання 3D-друкованих анатомічних моделей у базовій анатомічній освіті. Anat Sci Educ 2018;11(01):44–53
- 4 Tack P, Victor J, Gemmel P, Annemans L. Техніки 3D-друку в медичних умовах: систематичний огляд літератури. Biomed Eng Online 2016;15(01):115
- 5 Martelli N, Serrano C, van den Brink H, et al. Переваги та недоліки тривимірного друку в хірургії: систематичний огляд. Surgery 2016;159(06):1485–1500
- 6 Ngo TD, Kashani A, Imbalzano G, Nguyen KTQ, Hui D. Адитивне виробництво (3D-друк): огляд матеріалів, методів, застосувань і викликів. Compos, Part B Eng 2018;143:172–196
- 7 Varotsis AB. Вступ до FDM 3D-друку [Електронна книга]. Доступно на: https://www.3dhubs.com/knowledge-base/introduction-fdm-3d-printing: 3D HUBS; 2019
- 8 Ibrahim D, Broilo TL, Heitz C, et al. Розмірна похибка моделей селективного лазерного спікання, тривимірного друку та PolyJet у відтворенні анатомії нижньої щелепи. J Craniomaxillofac Surg 2009;37(03):167–173
- 9 Varotsis AB. Introduction to Material Jetting 3D Printing. Доступно на: https://www.3dhubs.com/knowledge-base/introduction-material-jetting-3d-printing: 3D HUBS; 2019
- 10 Salmi M, Ituarte IF, Tuomi J, Makitie A. Workflow for 3D printing of medical models – phases, timeline and costs. Le Courrier de la Transplantation 2018;18(1–2):41–47
- 11 Winer JN, Verstraete FJM, Cissell DD, Lucero S, Athanasiou KA, Arzi B. The application of 3-dimensional printing for preoperative planning in oral and maxillofacial surgery in dogs and cats. Vet Surg 2017;46(07):942–951
- 12 Freiser ME, Ghodadra A, Hart L, Griffith C, Jabbour N. Safety of drilling 3-dimensional-printed temporal bones. JAMA Otolaryngol Head Neck Surg 2018;144(09):797–801
- 13 Cone JA, Martin TM, Marcellin-Little DJ, Harrysson OLA, Griffith EH. Accuracy and repeatability of long-bone replicas of small animals fabricated by use of low-end and high-end commercial three-dimensional printers. Am J Vet Res 2017;78(08):900–905
- 14 Kikinis R, Pieper SD, Vosburgh KG. 3D Slicer: a platform for subject-specific image analysis, visualization, and clinical support. In: Jolesz FA, ed. Intraoperative Imaging and Image-Guided Therapy. New York, NY: Springer New York; 2014:277–289
- 15 INC. ACP. ABS Physical Properties. Доступно на: https://www. acplasticsinc.com/techsheets/ABS_PP.pdf
- 16 Neff CTM, Crane NB, eds. Impact of vapor polishing on surface roughness and mechanical properties for 3D printed ABS. Presented at: 27th Annual International Solid Freeform Fabrication Symposium - An Additive Manufacturing Conference; AT&T executive education and conference center, University of Texas, Austin, Texas: Verlag nicht ermittelbar; 2016
- 17 Stratasys. Vero Доступно на: https://www.stratasys.com/materials/search/vero. Доступно на: https://www.stratasys.com/-/media/files/material-spec-sheets/vero-material-data-sheet.pdf
- 18 Farah S, Anderson DG, Langer R. Physical and mechanical properties of PLA, and their functions in widespread applications - a comprehensive review. Adv Drug Deliv Rev 2016;107:367–392
- 19 Alvarez KL, Lagos RF, Aizpun M. Investigating the influence of infill percentage on the mechanical properties of fused deposition modelled ABS parts. Ing Invest 2016;36(03):110–116
- 20 Durgun I, Ertan R. Experimental investigation of FDM process for improvement of mechanical properties and production cost. Rapid Prototyping J 2014;20(03):228–235
- 21 Gajdos I, Slota J. Influence of printing conditions on structure in FDM prototypes. Teh Vjesn 2013;20(02):231–236
- 22 Bir C, Andrecovich C, DeMaio M, Dougherty PJ. Evaluation of bone surrogates for indirect and direct ballistic fractures. Forensic Sci Int 2016;261:1–7
- 23 Salmi M, Ituarte IF, Chekurov S, Huotilainen E. . Effect of build orientation in 3D printing production for material extrusion, material jetting, binder jetting, sheet object lamination, vat photopolymerisation, and powder bed fusion. Int J Collaborative Enterprise 2016;5(3/4):218–231
- 24 Karaca F, Aksakal B. Effects of various drilling parameters on bone during implantology: an in vitro experimental study. Acta Bioeng Biomech 2013;15(04):25–32
- 25 Bachelez A, Martinez SA. Heat generation by two different saw blades used for tibial plateau leveling osteotomies. J Am Anim Hosp Assoc 2012;48(02):83–88